El apilamiento de celdas para bateria espiral es el núcleo de la fabricación de baterías de iones de litio. El proceso puede dividirse uniformemente en cuatro procesos principales: producción del núcleo, ensamblaje del núcleo, pruebas de activación del núcleo y envasado del módulo/paquete, de los cuales, el ensamblaje del núcleo es la etapa intermedia de la producción, que incluye principalmente el bobinado o apilado, la preencapsulación del núcleo, la inyección de líquido en el núcleo y otros procesos.
La bateria espiral se refiere al bobinado de celdas procedentes del proceso de producción o de la troqueladora, mientras que la batería espiral se refiere al apilamiento de celdas individuales procedentes del proceso de troquelado en celdas. En general, la bateria espiral se suele utilizar para las celdas cuadradas y cilíndricas, y el proceso de laminación se suele utilizar para las celdas cuadradas y de paquete blando.
Según los datos, el valor de los equipos de etapa intermedia en los equipos de litio es de alrededor del 35%, de los cuales la máquina de bobinado/apilado es el núcleo de los equipos de etapa intermedia, y representa alrededor del 70% del valor.
Principales diferencias entre apilamento y de bobinado
Para el proceso de troquelado, el bobinado convencional utiliza un troquelado bilateral, en el que los salientes de los polos están igualmente espaciados y la posición de troquelado está posicionada por los agujeros de Mark, mientras que las láminas se cortan por un lado, en el que los salientes de los polos están igualmente espaciados y el corte está igualmente espaciado.
En el proceso de formación de los electrodos, el bobinado de los electrodos positivos y negativos es continuo y las laminaciones tienen forma de lámina. Con el mismo número de capas, las laminaciones tienen el doble de orejetas en comparación con la bateria espiral, mientras que la tensión de la membrana es casi nula y la porosidad sigue siendo la misma que la de la materia prima.
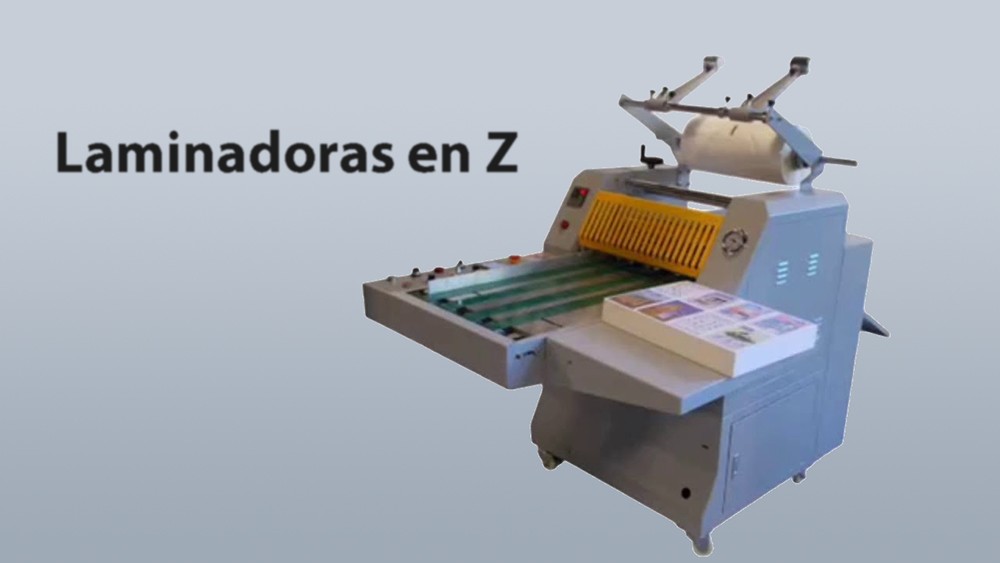
En la actualidad, la línea principal de equipos de laminación en el mercado tiene principalmente el laminador en forma de Z, la máquina de corte y apilado, el laminador compuesto térmico y la máquina de bobinado de cuatro tipos, de los cuales el laminador en forma de Z es actualmente el más utilizado en China, la tecnología del laminador compuesto térmico es más difícil, la máquina de bobinado y apilado participan en las patentes de Japón y Corea del Sur, menos aplicación en China.
Apilamento mejora la densidad energética de las células
En comparación con la bateria espiral, las células laminadas tienen ciertas ventajas.
Mayor densidad de energía volumétrica superior
Aproximadamente un 5% más de densidad energética para el mismo volumen de diseño de la célula que la bateria espiral
Estructura interna más estable y mayor seguridad
Los núcleos laminados no tienen el problema de la tensión interna desigual en las esquinas como en la bateria espiral, las fuerzas de expansión están cerca de cada capa y por lo tanto la interfaz puede mantenerse plana y la estructura interna es más estable, mientras que el riesgo de fractura se reduce debido a la tensión uniforme en las esquinas.
Ciclo de vida más largo
El número de lengüetas en la fabricación de las baterías de litio es el doble que el de la bateria espiral, con la correspondiente reducción de la resistencia interna de más del 10% y una vida útil del ciclo aproximadamente un 10% superior a la de la bateria espiral; más adecuada para células de gran aumento, tamaño y forma.
Sin embargo, la lámina laminada también presenta desventajas como una menor eficiencia de producción, un menor rendimiento, una gran inversión en equipos y un proceso difícil, que eran los principales factores que limitaban anteriormente la producción de baterías de litio de gran volumen.
Se espera el apilamento a gran escala de las células apiladas
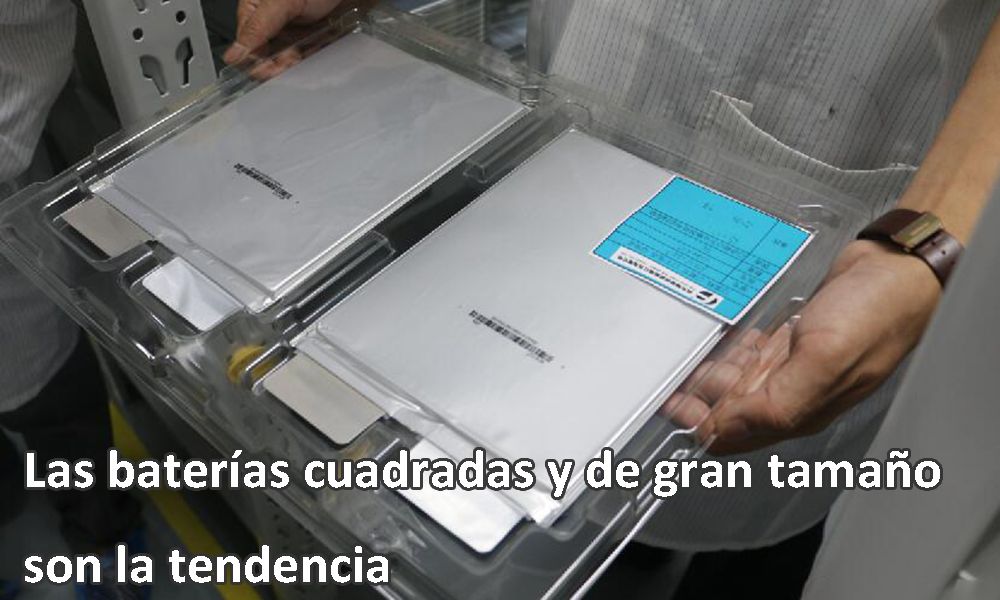
De las tres formas diferentes de baterías de litio, las cilíndricas sólo se fabrican a menudo como bateria espiral, el proceso de paquete blando sólo utiliza el proceso de laminación, y las cuadradas pueden utilizarse tanto en el proceso de bobinado como en el de laminación. En la actualidad, los planes de futuro de las principales empresas de bateria espiral del mundo pasan gradualmente por las pilas apiladas.
Dado que las pilas apiladas superan a la bateria espiral en términos de densidad energética y seguridad, junto con el continuo desarrollo de la tecnología de apilamiento, esperamos que el proceso de apilamiento se utilice a gran escala en las pilas cuadradas en el futuro. Prevemos que para 2027, la capacidad de producción de bateria espiral de equipos laminados alcanzará los 845GWh, lo que corresponde a unos 31.900 millones de yuanes de espacio de equipos laminados, lo que equivale a una CAGR del 35% en los próximos cinco años.
Apilamiento de celdas: el núcleo de la fase intermedia de la producción
El apilado y el bobinado son los procesos principales de la fase intermedia de la producción de baterías de iones de litio y se calcula que representan aproximadamente el 70% del valor de los equipos de la fase intermedia. El proceso puede dividirse uniformemente en cuatro procesos principales: producción de células, montaje de células, pruebas de activación de células y embalaje de módulos/paquetes.
Entre ellos, el ensamblaje del núcleo es la etapa intermedia de la producción del núcleo de la batería de iones de litio, que incluye principalmente el bobinado o el apilamiento, la preencapsulación del núcleo, la inyección de líquido en el núcleo y otros procesos, el bobinado se refiere al proceso de producción o a la máquina de troquelado del bobinado para producir la pieza de polo enrollada en el núcleo, el apilamiento se refiere al proceso de troquelado para producir la pieza de polo única apilada en el núcleo.
En general, la bateria espiral se suele utilizar para las celdas cuadradas y cilíndricas, mientras que el proceso de laminación se utiliza para las celdas cuadradas y de paquete blando.
La principal diferencia entre el laminado y el bobinado son los dos procesos de troquelado y formación de polos. Las principales diferencias entre el proceso tradicional de bobinado de baterías cuadradas y el proceso de laminado se encuentran en el proceso de troquelado y el proceso de formación de polos, con poca diferencia en los métodos de procesamiento de otros procesos.
Las principales diferencias en el proceso de troquelado son: (1) método de troquelado, el bobinado tradicional utilizando hardware bilateral o método de troquelado láser, el troquelado se completa después de cortar y enrollar, en forma de flujo de material laminado al proceso de formación de grupo de polos, la hoja apilada se utiliza principalmente hardware de un solo lado o método de troquelado láser, troquelado después del flujo de material de la hoja al proceso de formación de grupo de polos.
(2) espaciamiento de la oreja del poste, el bobinado del espaciamiento de la oreja del poste troquelado no es igual, el espaciamiento del círculo interior es pequeño, el espaciamiento del círculo exterior es grande, el espaciamiento de la oreja del poste se basa en la diferencia del perímetro de cada círculo de diseño de bobinado, para asegurar que después de bobinar la oreja del poste del grupo cae en la misma posición, la oreja del poste de la pieza apilada es igual espaciamiento.
(3)Posición de perforación, el bobinado se establecerá de acuerdo con los requisitos del núcleo en la longitud de la pieza de los agujeros de posicionamiento de la marca, la detección de bobinado de los agujeros de la marca se cortará, mientras que las laminaciones de las laminaciones son el mismo paso, se cortará a intervalos iguales.
Las principales diferencias entre el proceso de formación del grupo de polos son: 1) el estado de las piezas polares, las piezas polares positivas y negativas del bobinado son continuas, mientras que las piezas polares positivas y negativas del apilamiento son materiales en forma de lámina. 2) la determinación de la finalización del grupo de polos, cuando el bobinado detecta el agujero Mark, se realiza el corte para completar el bobinado del grupo de polos, mientras que el apilamiento se realiza según el número establecido de piezas polares positivas y negativas, y el apilamiento de una célula se completa cuando se alcanza el valor establecido.
3)Forma de grupo de polos, en las mismas condiciones de número de capas, el número de polos de células apiladas es el doble que la espiral de la batería. 4) control de la tensión del separador de baterias, bateria espiral en el proceso de bobinado de alta velocidad, el separador producirá una cierta tensión, la porosidad será un pequeño cambio, mientras que la hoja laminada en la composición polar de la tensión es casi cero, la porosidad y la materia prima para mantener el mismo.

Mejora de la densidad energética y la seguridad de baterías
El proceso de apilamiento total puede mejorar el rendimiento de la batería, pero adolece de una baja eficiencia de producción y una elevada inversión en equipos. En comparación con la bateria espiral, las celdas laminadas tienen las ventajas teóricas de un techo de densidad energética volumétrica más alto, una estructura interna más estable y una vida útil más larga, y son más adecuadas para la producción de celdas de gran aumento, celdas de gran tamaño y celdas con forma, pero también tienen las desventajas de una menor eficiencia de producción que la bateria espiral, un menor rendimiento, una gran inversión en equipos y dificultades de proceso.
El mayor aprovechamiento del espacio de las celdas apiladas favorece la mejora de la densidad energética de la batería. La bateria espiral está curvada en las esquinas del bobinado y tiene un menor aprovechamiento del espacio que las celdas apiladas, mientras que la estructura de las celdas apiladas aprovecha al máximo el espacio en las esquinas de la celda.
La célula laminada no tiene el problema de la tensión interna desigual en las esquinas como en la bateria espiral, y su estructura interna es más estable. Durante el ciclo de la batería, los electrodos positivo y negativo se expanden a medida que los iones de litio se incrustan. La bateria espiral es propensa a la deformación ondulatoria debido a las tensiones internas y externas desiguales en las esquinas, lo que da lugar a una interfaz deficiente, una distribución de la corriente desigual y una estructura interna inestable de la bateria espiral.
En cambio, la célula laminada no tiene el problema de las tensiones internas desiguales en las esquinas, y la fuerza de expansión de cada capa está cerca de la otra, por lo que la interfaz puede mantenerse plana y la estructura interna es más estable de la bateria espiral.
Las células laminadas son más seguras. Durante los ciclos de la batería, las tensiones internas en las esquinas de la bateria espiral no se pueden liberar completamente, lo que puede provocar fracturas en las esquinas, dando lugar a problemas como desempolvamiento y rebabas, o incluso cortocircuitos internos, con el consiguiente riesgo de desbordamiento térmico. En cambio, las esquinas de la batería laminada están sometidas a una tensión uniforme, lo que reduce en gran medida el riesgo de problemas de seguridad de la bateria espiral.